现在磷酸铁锂(LFP)行业早已不是拼产量的时代,而是拼一致性、拼良品率、拼低损耗、拼稳定交付。
不少LFP产线在前端合成、烧结、研磨环节的工艺控制已经做到很高水准,却常常在粉体输送这个不起眼的环节出现波动:颗粒破碎导致粒径分布偏移、粉体吸潮氧化、金属杂质引入、批次性能不稳定、堵料停机……
看似简单的转运工序,恰恰是制约LFP成品一致性、推高物耗、拖累产能的隐形短板。而正压密相输送,正在成为越来越多LFP工厂在输送环节的标准选择。
01
为什么LFP输送,不适合用普通输送方式?
磷酸铁锂粉体粒径细、比表面积大、易吸潮、静电敏感,且晶体结构对机械冲击较为敏感,对输送过程的环境与力学条件要求苛刻。
传统稀相输送风速高(通常15–25 m/s)、料气比低、气流冲击强,容易带来三类问题:
高速冲刷加剧颗粒破损:细粉比例上升,影响压实密度与电池循环表现的一致性; |
敞开或半敞开输送易引入污染:吸水氧化、金属杂质混入,导致Fe含量上升、批次性能波动; |
粉尘与损耗偏高:跑粉浪费原料,堵料、积料多发,影响产线连续运行。 |
简言之:LFP材料的一致性水平,很大程度上受制于输送环节的精细程度。
02
正压密相输送,针对性匹配LFP产线核心需求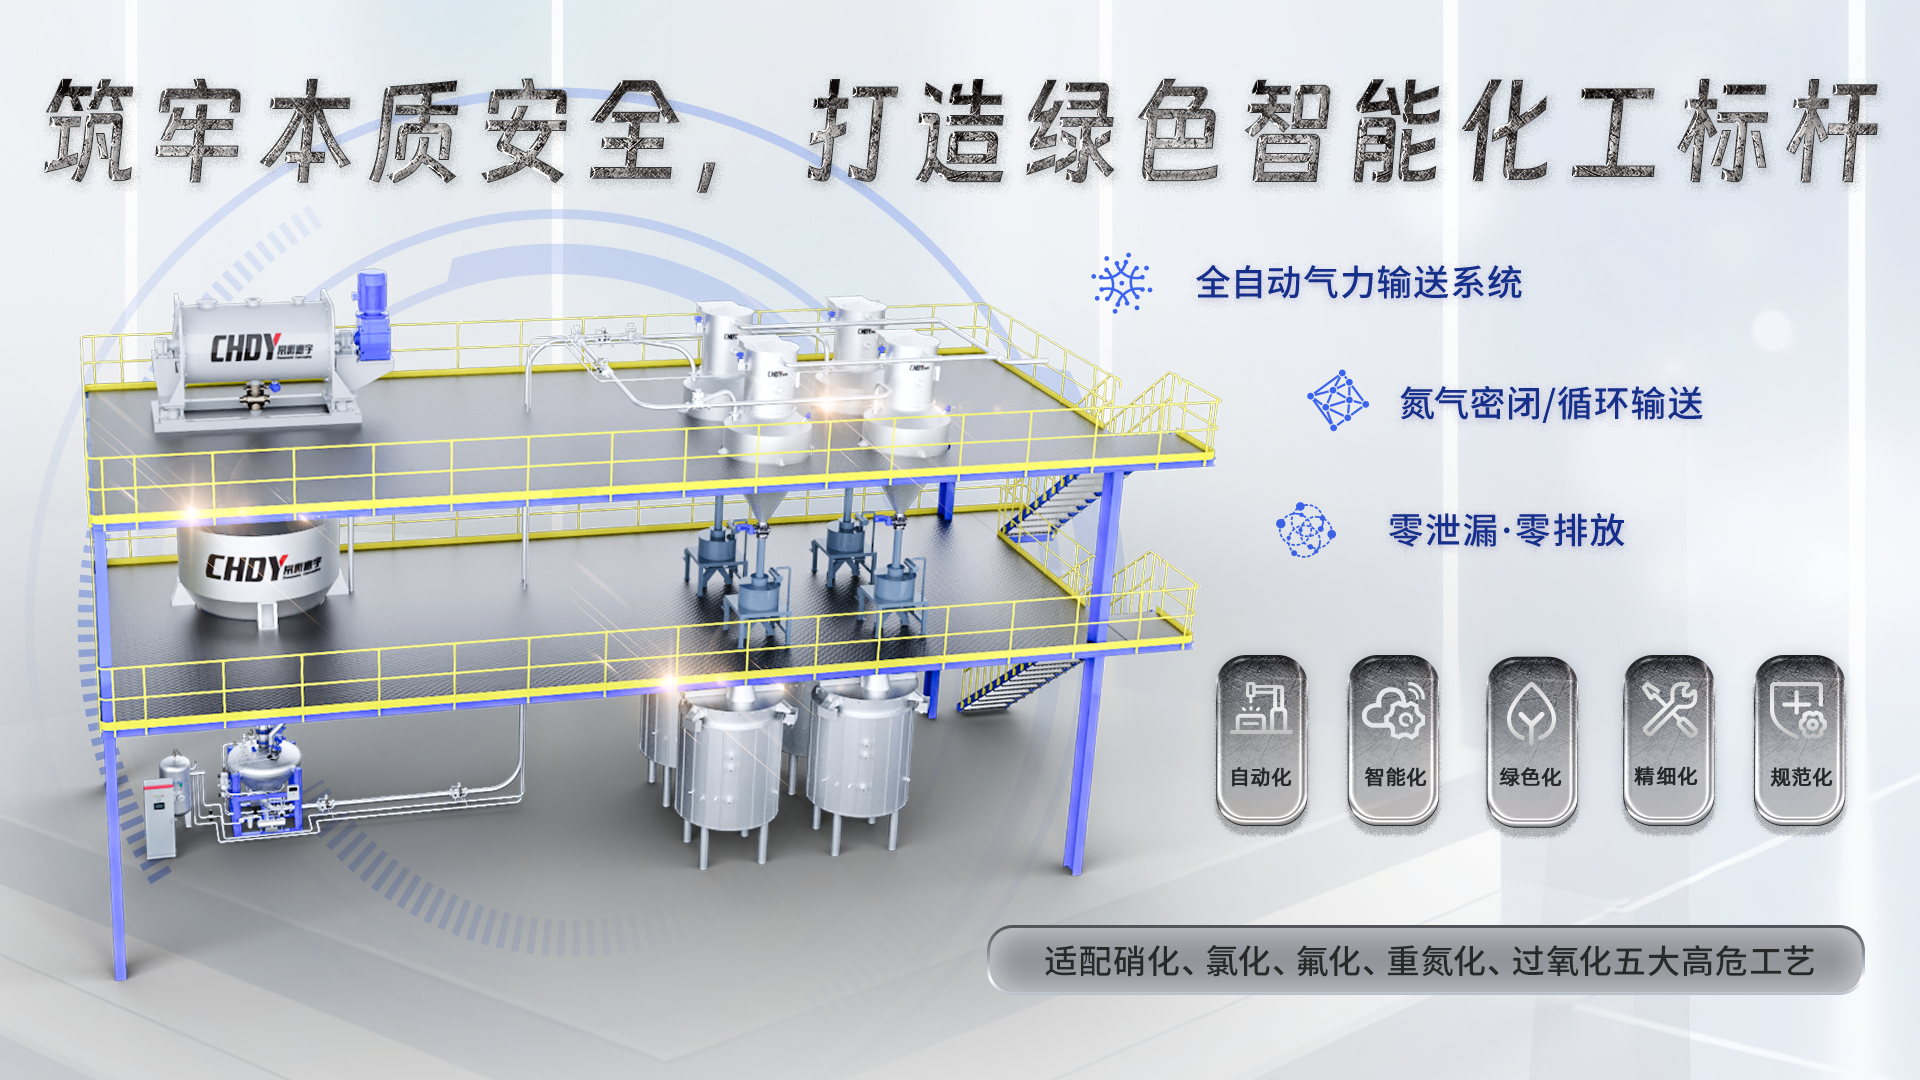
与普通输送方式不同,正压密相输送采用低速栓流密闭输送,从输送机理上回应LFP生产的主要痛点,与锂电正极材料的工艺要求相匹配。
1、低速护晶,控制破碎率
输送风速控制在3–6 m/s(密相栓流的典型工作区间),物料以柱塞流平稳推送,避免高速气流冲击磨损。工程实测中,颗粒破碎率可控制在0.1%以内,有助于保留原生晶体结构,维持粒径分布与压实密度稳定,从源头稳住电池循环性能。
2、惰性气体密闭输送,抑制氧化吸潮
全程采用深度除水除油的高纯干燥氮气作为输送气源,露点控制在-40℃以下,全密闭管道隔绝空气与水汽,显著降低LFP粉体吸潮、氧化变色与性能衰减的风险,批次一致性明显改善。
3、高料气比,降能耗减损耗
料气比可达40:1–60:1,远高于稀相输送(通常仅2–10),用气量大幅下降,有效节约氮气与能耗;同时密闭输送无跑粉,原料损耗随之下降,规模化产线的综合运行成本优势明显。
03
锂电级精细化设计,适配高标准生产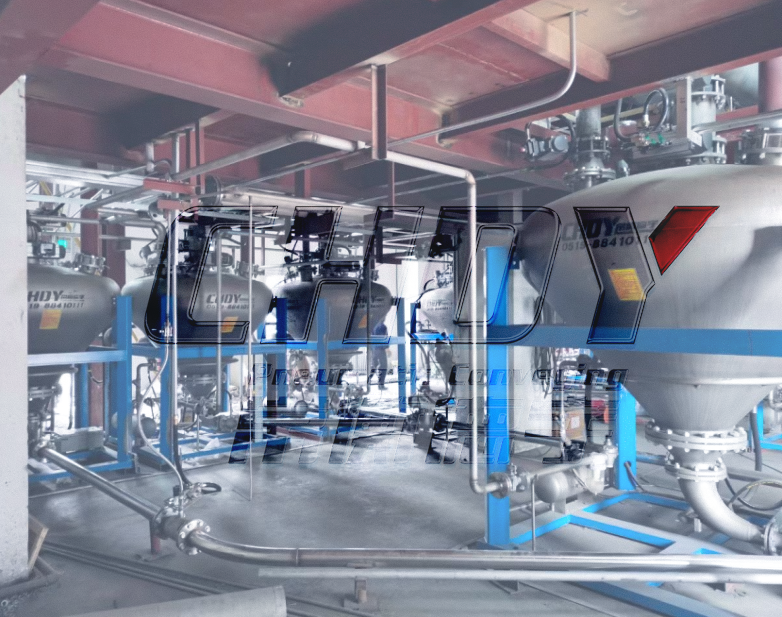
针对LFP对金属杂质近乎零容忍的行业特性,整套系统按锂电级标准配置,贴合量产工艺需求:
高纯防污材质:物料接触面全线采用316L不锈钢抛光管道,关键磨损部位选用陶瓷耐磨弯头,减少金属碎屑析出;配合磁选除铁工序,控制金属离子引入; |
防堵防团聚设计:脉冲补气与稳压料栓控制相结合,缓解LFP细粉静电团聚、管道挂料与堵料问题; |
全自动闭环运行:可对接产线MES系统,对压力、料位、露点实时监测,自动调压调速,适配粉碎、混料、储料、包装全流程连续生产; |
洁净易运维:支持在线清理,无死角积料,减少交叉污染,符合锂电无尘生产规范。 |
04
落地价值:提质、稳产、降本
对LFP产线而言,正压密相输送的收益集中在三点,也正对应产能竞争阶段的核心指标:
品质更稳 粒径分布、纯度与批次一致性可控,有助于降低电芯不良率,满足高倍率、长循环动力电池的用料要求; |
产能更顺 堵料与故障停机减少,人工清料、返工工序相应下降,产线有效稼动率提升; |
成本更低 原料损耗、氮气能耗与运维投入同步下降,规模化量产的成本空间得以释放。 |
 写在最后
当LFP前端工艺逐渐趋同,粉体输送的精细化程度就成为影响产品品质与生产成本的关键变量。不盲目堆砌工艺、不浪费优质原料,用符合锂电标准的密相输送方案守住每一批LFP粉体的纯度与晶体完整性,是量产阶段务实且高性价比的提质增效路径。
如需LFP专用密相输送参数、管路布局或能耗对标资料,欢迎与我们联系交流。